

Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Minden jog fenntartva.
Links Sitemap RSS XML Adatvédelmi szabályzat
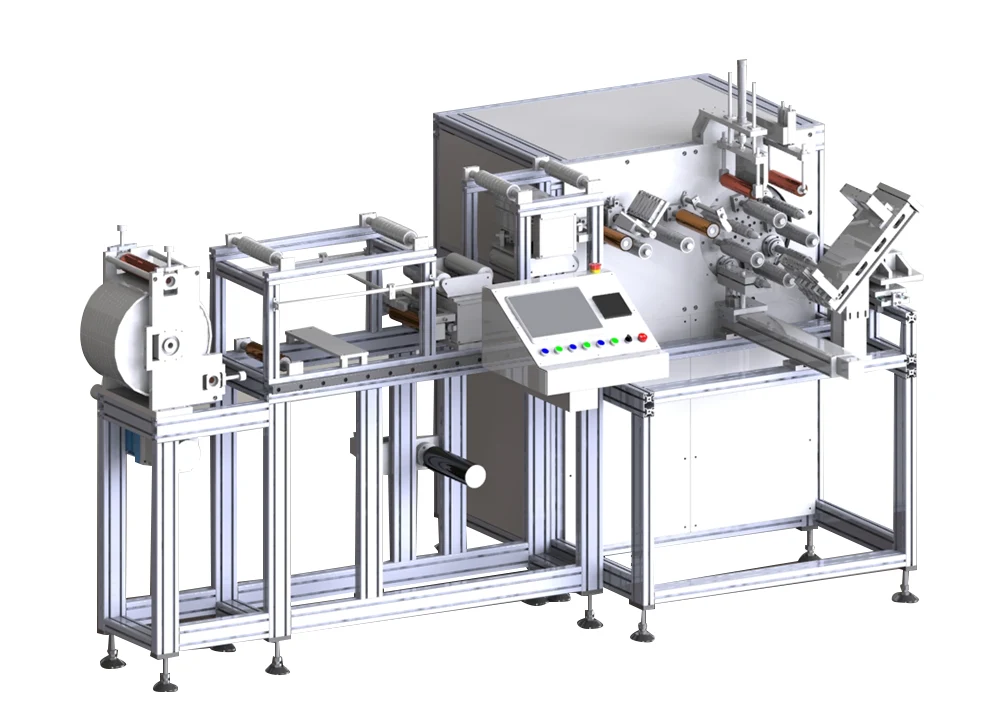
Mivel a professzionálisan díszített léggömbök iránti kereslet folyamatosan növekszik a partikellékek globális piacán, a gyártóknak megbízható berendezésekre van szükségük az egységes, maradékmentes ragasztópontok méretarányos előállításához.Junssen, az ipari automatizálás és a forró olvadékadagoló berendezések speciális gyártója Kínában, önállóan fejleszti aBalloon ragasztópontos címkéző géphogy segítse a gyártókat a léggömbök kétoldalas ragasztópontjainak hatékony, folyamatos és precíz előállításában. Az integrált roll-to-roll gyártási folyamattal, automatikus tekercselési szerkezettel és PID hőmérséklet-szabályozással ez a berendezés praktikus megoldást kínál a termelés hatékonyságának és a késztermékek konzisztenciájának javítására törekvő vállalkozások számára.
Cikk összefoglaló:Ez a cikk bemutatja a ballonos öntapadó pontcímkéző gépek működését, főbb funkcionális moduljait, kulcsfontosságú műszaki jellemzőit és előnyeit a ballondekoráció-gyártók számára. Megmagyarázza továbbá a ragasztóbevonat pontosságának, a hőmérséklet-stabilitásnak, az automatikus tekercselésnek és a berendezés kiválasztásának fontosságát az ipari ragasztópont gyártósorba történő befektetéskor.
1. Mi az a ballonos ragasztópontos címkézőgép?
3. Melyek a berendezés fő alkatrészei?
4. Főbb műszaki adatok és teljesítmény
5. Melyek az automatizált gyártás fő előnyei?
6. Alkalmazások a léggömb- és partikellékiparban
7. Hogyan válasszuk ki a megfelelő ragasztópontos gyártógépet?
8. Miért fontos a hőmérséklet és a bevonat pontossága?
A ballonos ragasztópontos címkézőgép egy speciális ipari berendezés, amelyet kétoldalas ragasztópontok gyártására terveztek, amelyeket léggömbök rögzítéséhez, parti dekorációhoz és más könnyű dekorációs alkalmazásokhoz használnak. Ellentétben a hagyományos címkéző berendezésekkel, amelyek előre elkészített címkéket helyeznek fel a késztermékekre, az ilyen típusú gépek a ragasztópontos anyagok előállítására összpontosítanak folyamatos forró olvadék bevonattal és hengeres feldolgozási művelettel.
A kész ragasztópontokat jellemzően folyamatos tekercsekben szállítjuk. A gyártási követelményektől függően egyetlen tekercs több métertől akár több száz méternyi ragasztóanyagot is tartalmazhat. Ezeket a termékeket automatizált címkéző- és dekorációs berendezésekbe integrálhatják, vagy szükség esetén a végfelhasználók manuálisan letéphetik.
A léggömbgyártók és partidekorációs beszállítók számára a tekercs típusú ragasztópontok számos gyakorlati előnyt kínálnak:
A Junssen berendezését kifejezetten a tekercs típusú ballonos ragasztó pontgyártáshoz fejlesztették ki, integrált megoldást biztosítva a gyártóknak a bevonatoláshoz, hűtéshez, formázáshoz és automatikus tekercseléshez.
A Balloon Adhesive Dot Labeling Machine működési elve a melegen olvadó ragasztó ellenőrzött adagolásán és a folyamatos tekercsről tekercsre történő feldolgozáson alapul. Ahelyett, hogy különálló kézi műveletekkel egyedi ragasztópontokat hozna létre, a gép folyamatosan feldolgozza az aljzatot, lehetővé téve több gyártási szakasz együttdolgozását.
A gyártási folyamat általában a következő szakaszokból áll:
Az integrált folyamat segít csökkenteni a kézi kezelést a gyártási szakaszok között. Lehetővé teszi a gyártók számára, hogy a gyártási folyamat során egységesebb feldolgozási feltételeket tartsanak fenn.
A nagy mennyiségű ballonos ragasztópontokat gyártó vállalkozások számára ez a folyamatos gyártási megközelítés jobb gyártásszervezést biztosít, mint a különálló lapos feldolgozási műveletek.
Egy ipari ragasztópontos gép gyártási teljesítménye attól függ, hogy mennyire hatékonyan működnek együtt az egyes modulok. A Junssen ballonos ragasztópontos címkézőgépe számos funkcionális egységet tartalmaz, amelyek célja a stabil anyagszállítás, a ragasztó pontos adagolása és a késztermékek megszakítás nélküli begyűjtése.
A lecsévélő egység folyamatosan szállítja az alapanyagot a gyártási folyamat során. Az automatikus feszültségszabályozó rendszer segít fenntartani a stabil anyagmozgást, és csökkenti a ráncok, eltérések vagy egyenetlen adagolás lehetőségét.
Az aljzatragasztó szakasz támogatja a felső és alsó védőfóliák laminálását is, segítve a szükséges anyagszerkezet kialakítását a ragasztóbevonat előtt.
A bevonó egység a berendezés alapvető funkcionális része. Nagy pontosságú fogaskerék-szivattyús ragasztóellátó rendszert használ, amely szabályozott fűtéssel kombinálva egyenletesen adagolja a forró ragasztót.
A ragasztóanyag szállítási és bevonási paramétereinek szabályozásával a gyártók szabályosan elrendezett ragasztópontokat állíthatnak elő egyenletesebb ragasztómennyiséggel, térközzel és vastagsággal.
A bevonat után az anyag belép a hűtőrészbe. Ez a szakasz lehetővé teszi, hogy a forró olvadékragasztó pontok lehűljenek és stabilizálódjanak a későbbi feldolgozás előtt.
A hatékony hűtés segít megelőzni a deformációt vagy a nemkívánatos tapadást a szállítás során, és támogatja az eltávolítható ragasztópontok képződését tiszta hámlási teljesítménnyel.
Az alakító és forgácsoló egység a folyamatosan bevont kompozit anyagot az előírt kész specifikációk szerint dolgozza fel. Levágja a felesleges élanyagot, és hasítást végez, hogy előkészítse a terméket a végső tekercselésre.
Az automatikus tekercselő egység tekercsekbe gyűjti a kész ragasztópontos anyagot. A Junssen egy automatikus kapcsoló- és anyagváltó mechanizmust tartalmaz, amely lehetővé teszi a kész tekercsek cseréjét a teljes gyártósor leállítása nélkül.
Ez a kialakítás segít csökkenteni a kézi tekercscserével járó állásidőt, és támogatja a folyamatos, nagy sebességű gyártást.
A ballonos ragasztópontos címkézőgép értékelésekor a vásárlóknak meg kell vizsgálniuk a működési sebességét, a bevonat szélességét, a kész tekercs méreteit, a hőmérséklet-szabályozást és a tekercselés konfigurációját.
Az alábbi táblázat összefoglalja a Junssen berendezésének közzétett specifikációit és teljesítményjellemzőit.
| Paraméter | Specifikáció | Termelési jelentősége |
|---|---|---|
| Berendezés típusa | Hot Melt Adhesive Dot gyártó berendezések | Tekercs típusú ballonos ragasztó pontgyártáshoz tervezték |
| Gyártási sebesség | 10-25 m/perc | Állítható sebesség a különböző gyártási követelményekhez |
| Bevonat szélessége | 100-200 mm | Támogatja a több sor ragasztópontot egy gyártási menetben |
| Kész tekercs szélesség | 10-20 mm | A hasítási és visszatekercselési követelményeknek megfelelően beállítva |
| Kész tekercs hossza | Fix hosszúságú, állítható | Lehetővé teszi a kész tekercs specifikációinak testreszabását |
| Hőmérséklet szabályozás | PID hőmérséklet-szabályozó rendszer | Segít fenntartani a forró olvadékragasztó feldolgozási körülményeinek stabilitását |
| Ragasztóanyag-ellátás | Precíziós fogaskerekes szivattyúrendszer | Támogatja a konzisztens ragasztóadagolást |
| Tekercselő rendszer | Automatikus tekercselés és tekercsváltás | Csökkenti a megszakításokat a kész tekercscsere során |
A tényleges gyártási teljesítmény a ragasztó jellemzőitől, a pontok méretétől, a bevonat elrendezésétől, az aljzat specifikációitól és a működési feltételektől függ. A gyártóknak a megrendelés leadása előtt meg kell erősíteniük a szükséges termékkonfigurációt a berendezés szállítójával.
A kézi ragasztópont-előkészítéshez vagy a kevésbé integrált bevonóberendezéshez képest az automatizált ballonos ragasztópontos címkézőgép számos fontos működési előnnyel rendelkezik.
A folyamatos anyagadagolás, bevonatolás, hűtés, vágás és tekercselés csökkenti a gyakori kézi beavatkozás szükségességét. Az automatikus tekercsváltó mechanizmus tovább minimalizálja a gyártási megszakításokat a kész tekercsek elkészültekor.
A szupermarketeket szállító gyártók, partidekorációs forgalmazók és nagyszabású rendezvénydekorációs cégek számára ez a termelési struktúra segíti a szervezettebb kötegelt gyártást.
Az egységes ragasztópontok mind a termék megjelenése, mind a gyakorlati alkalmazás szempontjából fontosak. A precíziós fogaskerék-szivattyúrendszer segít szabályozni a ragasztóanyag-leadást, míg a bevonat és a hűtőrészek együtt működnek az egyenletes pontképződés fenntartása érdekében.
Az automatizált anyagmozgatás és tekercselés csökkenti a gyártás során szükséges ismétlődő kézi munka mennyiségét. Ez lehetővé teszi a kezelők számára, hogy jobban összpontosítsanak a berendezések felügyeletére, a minőségellenőrzésre és a termelésirányításra.
A tekercs típusú ragasztópontos termékek kényelmesen tárolhatók, szállíthatók és integrálhatók a downstream automatizált feldolgozórendszerekkel. Folyamatos formátumuk lehetővé teszi a felhasználók számára a szükséges mennyiség kiválasztását az egyes ragasztólapok kezelése nélkül.
Az automatikus feszítésszabályozás, a precíziós ragasztóanyag-kijuttatás és a PID-hőmérséklet-szabályozás kombinációja segíti a stabilabb feldolgozási feltételek fenntartását a hosszabb gyártási folyamatok során.
A léggömbök ragasztópontjait széles körben alkalmazzák partidíszítésben és rendezvények előkészítésében, mivel kényelmes módszert biztosítanak a léggömbök különböző felületekre történő rögzítésére vagy a ballon-elrendezések kombinálására hagyományos mechanikus rögzítők nélkül.
Az ezzel a berendezéssel előállított kész ragasztópöttyös tekercsek számos alkalmazást támogatnak:
Junssen tapasztalattal rendelkezik az ilyen típusú berendezések fesztiváldekorációs gyártóinak szállításában. A közzétett termékinformációi szerint egy délkelet-ázsiai beszállítói ügyfél két gépet vásárolt, hogy növelje a ballonos ragasztópontok gyártási kapacitását.
Az ügyfél profitált a folyamatos tekercselési szerkezetből és a nagy sebességű működésből, ami csökkenti a kézi munkaterhelést és javítja a napi termelési teljesítményt. Az így létrejövő ragasztópontok maradéktalan eltávolítási jellemzőket is kínáltak a vevő korábbi bevonóberendezésével készült termékekhez képest.
Az ipari ragasztópontos gyártóberendezések kiválasztása többet igényel, mint a gépek árának összehasonlítása. A vásárlóknak értékelniük kell, hogy a berendezés megfelel-e az anyagspecifikációiknak, a gyártási céloknak és a késztermék követelményeinek.
Vásárlás előtt vegye figyelembe a következő tényezőket:
Határozza meg a szükséges pontátmérőt, a ragasztó vastagságát, a távolságot, a hátlap anyagot és a kész tekercs méreteit. Ezek a részletek közvetlenül befolyásolják a bevonat konfigurációját és a gyártási beállításokat.
Vegye figyelembe a várható napi teljesítményt és gyártási ütemtervet. Az állítható működési sebességű gép nagyobb rugalmasságot biztosít a különböző ragasztópontos termékek gyártásakor.
A melegen olvadó ragasztókhoz megfelelő feldolgozási hőmérsékletre van szükség. A stabil hőmérséklet-szabályozás elengedhetetlen a ragasztó viszkozitásának fenntartásához és az olyan problémák minimalizálásához, mint a túlmelegedés vagy a szénsavasodás.
A folyamatos tekercsgyártásnál fontos szempont a tekercselési rendszer. Az automatikus tekercsváltás csökkentheti az állásidőt és javíthatja a gyártás általános folytonosságát.
A különböző gyártók eltérő bevonatszélességet, kész tekercsméretet, ragasztóanyag-összetételt és gyártási konfigurációt igényelhetnek. A tapasztalt berendezésgyártókkal való együttműködés megkönnyíti ezeknek a követelményeknek a telepítés előtti értékelését.
A kapcsolódó berendezésekkel kapcsolatos további információkért tekintse meg a Junssen Hot Melt Dispensing Machine megoldásait és a nem szabványos automatizálási berendezések képességeit.
A ragasztópontos gyártás során a hőmérsékleti stabilitás és a bevonat pontossága közvetlenül befolyásolja a késztermékek állagát. A ragasztóanyag szállítási vagy feldolgozási hőmérsékletének viszonylag kis változásai is befolyásolhatják a pont alakját, vastagságát, a ragasztási teljesítményt és az eltávolíthatóságot.
A melegen olvadó ragasztónak a megfelelő feldolgozási hőmérsékleti tartományon belül kell maradnia. A túlzott melegítés a ragasztóanyag lebomlását vagy elszenesedését okozhatja, míg az elégtelen melegítés befolyásolhatja a viszkozitást és az adagolás stabilitását.
A Junssen berendezései PID hőmérséklet-szabályozó rendszert használnak a fűtési feltételek szabályozására a folyamatos gyártás során. Ez segít fenntartani a stabil üzemi hőmérsékletet, és csökkenti a ragasztó elszenesítésének kockázatát a hosszabb működés során.
A fogaskerék-szivattyú ragasztóellátó rendszere segít szabályozott mennyiségű forró olvadékragasztó eljuttatására a bevonatrészhez. A következetes adagolás fontos az egységes ragasztópontok létrehozásához és a kész tekercs közötti eltérések minimalizálásához.
A hűtés segít stabilizálni a ragasztópontokat, mielőtt áthaladnának a következő feldolgozási szakaszokon. A végső hámlasztás és a maradékanyag teljesítménye azonban a ragasztó összetételétől, az aljzat kompatibilitásától, a felhordási felülettől és a környezeti feltételektől is függ.
Emiatt a gyártóknak gyakorlati tapadási és eltávolítási teszteket kell végezniük a tervezett ballon anyagok és felhordási felületek használatával, mielőtt megerősítenék a tömeggyártási specifikációkat.
Elsősorban léggömb dekorációhoz és kapcsolódó kellékekhez való kétoldalas ragasztópontok gyártására használják. A berendezés folyamatos tekercsben állít elő ragasztópontos anyagokat forró olvadék bevonattal, hűtéssel, formázással és automatikus tekercseléssel.
A közzétett specifikációk szerint a berendezés körülbelül 10-25 méter/perc állítható sebességgel működik. A tényleges teljesítmény a ragasztó specifikációitól, a pontok elrendezésétől és a gyártási körülményektől függ.
A közzétett bevonat szélessége 100 mm és 200 mm között van. A szélesebb bevonatfelület lehetővé teszi a gyártók számára, hogy minden egyes gyártási menet során több sor ragasztópontot állítsanak elő.
A szabványos közzétett kész tekercs szélessége 10 mm és 20 mm között van. A speciális konfiguráció a hasítási és visszatekercselési követelményeknek megfelelően állítható.
A gépet úgy tervezték, hogy eltávolítható forró olvadék ragasztópontokat készítsen tiszta hámlási tulajdonságokkal. A maradékanyag végső teljesítménye a ragasztó összetételétől, az aljzattól, a felhordási felülettől és a működési feltételektől függ.
Az automatikus tekercselés tekercsekbe gyűjti a kész ragasztópontos anyagokat. Az automatikus kapcsolómechanizmus lehetővé teszi a kész tekercsek cseréjét anélkül, hogy a teljes gyártósort le kellene állítani, ezzel csökkentve az állásidőt és javítva a gyártás folytonosságát.
A PID hőmérséklet-szabályozás segít fenntartani a ragasztóanyag-feldolgozási hőmérsékletek stabilitását. Ez különösen fontos a hosszú gyártási folyamatok során, mert a túl magas hőmérséklet a forró olvadékragasztó elszenesedését okozhatja, és befolyásolhatja az adagolási teljesítményt.
Igen. A gyártási konfigurációk megbeszélhetők a szükséges bevonatszélesség, a kész tekercs szélessége, a tekercs hossza, a ragasztási jellemzők és egyéb alkalmazási követelmények szerint. A vásárlóknak termékmintákat és műszaki leírásokat kell benyújtaniuk az értékeléshez.
Igen. Tekercsről-tekercsre feldolgozó szerkezete, állítható működési sebessége és automatikus tekercselési rendszere a folyamatos gyártás és a nagy volumenű gyártási követelmények támogatására szolgál.
A vevőknek ideális esetben meg kell adniuk a ragasztópont méreteit, a szükséges bevonat szélességét, a kész tekercs specifikációit, a ragasztó típusát, a várható gyártási kapacitást és a mintaanyagokat. Ezek az adatok segítenek a gyártónak megfelelő gépkonfigurációt javasolni.
Ahogy a globális léggömbdíszítés és partikellékipar folyamatosan fejlődik, a gyártóknak olyan gyártóberendezésekre van szükségük, amelyek egyesítik a következetes ragasztófelhordást, a stabil hőmérsékletszabályozást, a hatékony anyagkezelést és a megbízható kész tekercselést. Egy jól konfigurált ballonos ragasztópontos címkézőgép segíthet a vállalkozásoknak a gyártási hatékonyság javításában, miközben megőrzi ragasztópontos termékeik minőségét és konzisztenciáját.
A Junssen tekercsről tekercsre történő forró olvadék adagoló megoldása egyetlen gyártási folyamatba integrálja az automatikus letekercselést, a precíziós bevonatot, a hűtést, az alakítást, a vágást és a folyamatos tekercselést. 10-25 méter/perc között állítható működési sebességével, 100-200 mm-es bevonatszélességével és PID hőmérséklet-szabályozásával praktikus gyártási megoldást kínál a jobb gyártási teljesítményre törekvő ballonos ragasztópontgyártóknak.
Függetlenül attól, hogy egy meglévő félkellékgyárat bővít, vagy új ragasztópontos gyártósort hoz létre, a megfelelő berendezés kiválasztása fontos lépés a hosszú távú gyártási hatékonyság felé.Vegye fel velünk a kapcsolatota Junssenben, hogy megvitassák a ragasztópont specifikációit, felfedezzék a testreszabott gépkonfigurációkat, és professzionális műszaki támogatást kapjanak a ballonos ragasztópontgyártási projektjéhez.
Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Minden jog fenntartva.
Links Sitemap RSS XML Adatvédelmi szabályzat