Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Minden jog fenntartva.
Links Sitemap RSS XML Adatvédelmi szabályzat
Mivel a megbízható, eldobható monitorozási termékek iránti kereslet folyamatosan alakítja az orvosi fogyóeszközök gyártását, az EKG-elektródagyártók alaposabban megvizsgálják, hogyan működnek együtt az egyes gyártási lépések. A gyártóknak egyre inkább szükségük van olyan eljárásra, amely következetesen kezeli az érzékeny anyagokat, korlátozza az elkerülhető hulladékot, és egyértelmű ellenőrzési pontokat biztosít a bejövő tekercsektől a kész elektródákig.
Számos gyár számára a legfontosabb lehetőség a hidrogél bevonat, a laminálás, az alkatrészek elhelyezése és a precíziós stancolási vágás összehangolt munkafolyamatba való összekapcsolása. Ha ezeket a szakaszokat egy folyamatként, nem pedig különálló szigetekként tervezik, a gyártócsapatok jobban tudják kezelni az anyagmozgást, csökkenteni tudják az ismételt kezelést, és gyorsabban azonosítják a minőségi eltérések forrását.
Egy eldobható EKG-elektróda egyszerűnek tűnhet, ha kész elemnek tekintjük, de szerkezete több funkcionális rétegből állhat. Kiviteltől függően ezek tartalmazhatnak hátlapot, vezetőképes hidrogélt, ragasztóelemeket, bepattanó- vagy füles csatlakozót, lehúzható bélést és néha vezetékhuzalt. Minden rétegnek megvannak a saját kezelési jellemzői. A feszítés, az igazítás, a bevonat vagy a kötés eltérése egy szakaszban hatással lehet a következő műveletre.
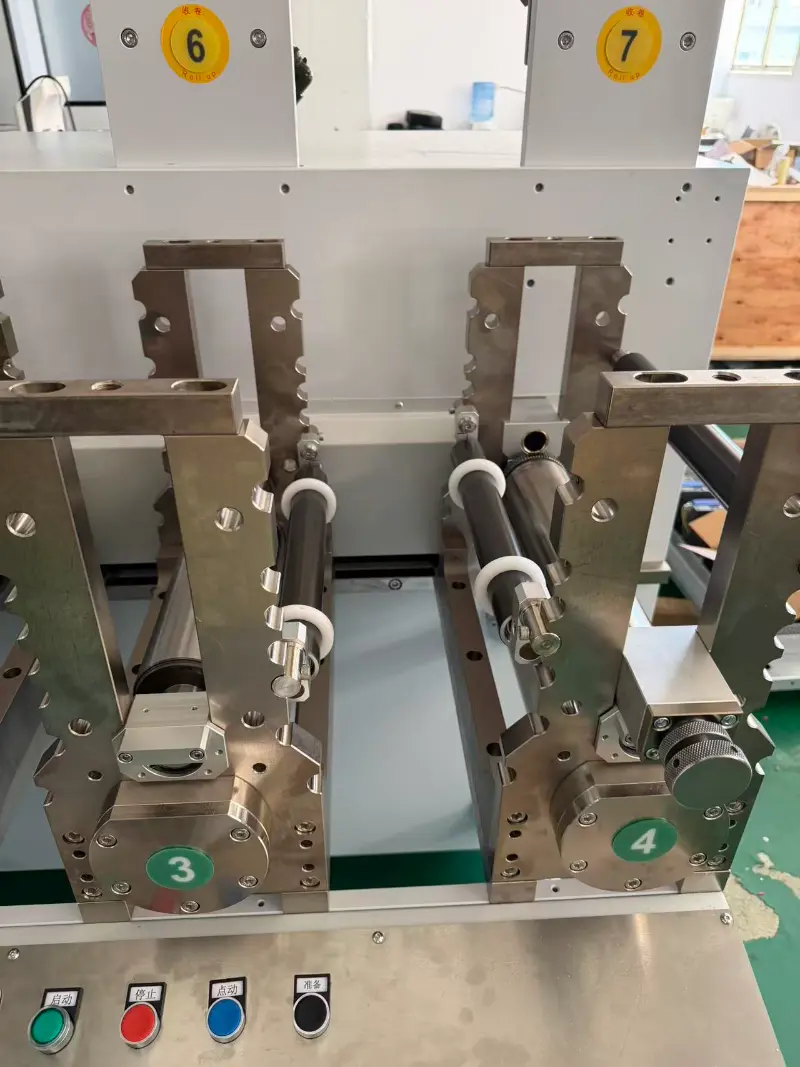
Ez az egyik oka annak, hogy a gyártók felülvizsgálják a teljes gyártási sorrendet, mielőtt új berendezésekbe ruháznak be. AnEKG elektróda gyártó gép Nem csak a névleges teljesítménye alapján kell értékelni, hanem az alapján is, hogyan táplálja be az anyagokat, hogyan tartja nyilván a nyilvántartást, hogyan kezeli a selejteket, és hogyan teszi lehetővé az üzemeltetők számára a folyamat feltételeinek nyomon követését.
A vezetőképes hidrogélt házon belül alkalmazó vonalak esetében a bevonat kritikus lépés. A bevonat teljesítményét befolyásolhatja az összetétel, a viszkozitás, az alapfelület állapota, a vonal sebessége, a hőmérséklet és a kikeményedési módszer. Ha a bevonat egyenetlen, vagy az anyag nem érte el a kívánt állapotot az utólagos feldolgozás előtt, a későbbi lépések olyan problémákat tárhatnak fel, mint például az élek egyenetlensége, a bélésekre való áthelyezés vagy a kész darabok közötti eltérések.
Az automatizálás segíthet abban, hogy összehangolja a szalag sebességét a bevonóegységgel és a kikeményítő részleggel, miközben megkönnyíti a kulcsbeállítások rögzítését és megismétlését. Az automatizálás azonban nem helyettesíti a folyamatfejlesztést. A gyártóknak továbbra is meg kell határozniuk a megfelelő anyagspecifikációkat, ellenőrizniük kell a kikeményedési feltételeket, és tesztelniük kell a kész elektródát a tervezett teljesítménykövetelményeknek megfelelően.
Egyes gyártók előre zselésített tekercseket használnak a hidrogél bevonat helyett. A megfelelő választás a várható kereslettől, a rendelkezésre álló műszaki szakértelemtől, az alapanyag-ellátástól, a terméktervezéstől és az egyes útvonalak üzemeltetési költségeitől függ. A megalapozott befektetés-összehasonlítás során a teljes folyamatot figyelembe kell venni, nem csak a bevonóegység vételárát.
Bevonás után, vagy előre zselésített anyagok feldolgozásakor a rétegeket a megfelelő helyzetbe kell összeilleszteni. Kézi vagy lazán összekapcsolt folyamatban előfordulhat, hogy a kezelőknek tekercseket kell áthelyezniük az állomások között, újra kell igazítaniuk az anyagokat, vagy ismételten ellenőrizniük kell a referenciajeleket. Ezek az extra érintések változatosságot okozhatnak és lassíthatják a vonalat, különösen akkor, ha egy termék több rétegből vagy kis aktív területből áll.
Az integrált anyagvezetés és az ellenőrzött feszítés segíthet megőrizni a szövedék stabilitását, miközben halad a lamináló és alkatrész-elhelyező állomásokon. Az érzékelők, a regisztrációs jelek és az állítható vezetők támogathatják a következetesebb pozicionálást, de hatékonyságuk az anyagtól és a termék geometriájától függ. A vékony nemszőtt anyagok, fóliák, vezetőképes szövetek és gélbevonatú szövetek nem mindig reagálnak azonos módon a feszültség- vagy sebességváltozásokra.
Emiatt a gyártóknak reprezentatív gyártási anyagokkal kell hitelesíteniük az automatizálást, nem csak üresjáratokat vagy bemutató tekercseket. Az ilyen kísérletek abban is segítenek a mérnököknek, hogy reális korlátokat állítsanak fel a sebesség, a beállítási tűrés és az elfogadható állásidő tekintetében.
A présvágás megadja az elektróda végső körvonalát, és segít meghatározni, hogy az anyagrétegek hogyan illeszkedjenek az aktív terület körül. Akár forgó, akár más forgácsolási elrendezéseknél, a szerszám kialakítása, az anyagvastagság, a bélés tulajdonságai, a regisztrációs pontosság és a hulladék eltávolítása egyaránt befolyásolja az eredményt.
A rosszul irányított vágás hiányos vágásokat, sérült béléseket, szabálytalan éleket vagy nem tisztán csíkozó hulladékot hagyhat maga után. Ezek a problémák további fennakadásokat okozhatnak a vonal mentén, és növelhetik az anyagfelhasználást. A jól konfigurált EKG-elektródagyártó gépet ezért a tényleges termékszerkezet és a vágási elrendezés figyelembevételével kell értékelni. Az üregek száma, az alkatrészek közötti távolság, a szalag szélessége és a selejt eltávolításának iránya egyaránt befolyásolhatja a használható teljesítményt.
A legjobb beállítás nem mindig a legnagyobb mechanikai sebesség. Egy kicsit lassabban, de megbízható regisztrációval és tiszta hulladékeltávolítással futó vonal több elfogadható terméket szállíthat műszakonként, mint egy gyorsabb vonal, amely gyakori megállást és beállítást igényel. A gyártóknak össze kell hasonlítaniuk a jó darab kibocsátását, az átállási időt, a selejtezési arányt és a nem tervezett leállásokat a fő sebességadat mellett.
Az automatizálás megismételhetőbbé teheti a folyamat körülményeit, de nem állapítja meg, hogy a kész elektróda önmagában biztonságos vagy hatékony. A minőségi tervezésnek tükröznie kell a termék rendeltetésszerű használatát, az anyagokat, az elektromos tervezést, a bőrrel való érintkezés feltételeit és a feltüntetett eltarthatósági időt. A terméktől függően előfordulhat, hogy a gyártóknak értékelniük kell az olyan tulajdonságokat, mint az elektromos teljesítmény, a tapadás, az anyagkompatibilitás, a méretkonzisztencia és az időbeli stabilitás.
Az in-line ellenőrzések segíthetnek azonosítani a látható hibákat, hiányzó alkatrészeket, pozícióhibákat vagy a meghatározott folyamathatároktól való eltéréseket, mielőtt nagy mennyiségű anyagot dolgoznának fel. A mintavétel és a késztermék tesztelése továbbra is fontos, mert nem minden teljesítményjellemzőt lehet megerősíteni a gyártósoron lévő kamerával vagy érzékelővel. A minőségi feljegyzéseknek össze kell kapcsolniuk az anyagtételeket, a gépbeállításokat, az ellenőrzési eredményeket és a korrekciós intézkedéseket is, hogy a probléma kivizsgálható legyen, ne csupán észlelhető legyen.
Egy alkalmas elektródagyártó gépnek hozzáférhetővé kell tennie a kritikus beállításokat a képzett kezelők számára, és támogatnia kell az átállások és a hibakezelés dokumentált megközelítését. Maga a berendezés csak egy része a minőségbiztosítási rendszernek; A termékspecifikációk, a validált eljárások, a beszállítói ellenőrzések, a kezelők képzése és a végső tesztelés továbbra is alapvető fontosságúak.
A gyártósor kiválasztása előtt a gyártóknak meg kell határozniuk a gyártandó elektródaterveket, a várható teljesítményt, a tekercsszélességeket, a rétegfelépítést, a csatlakozó típusát és az elfogadható váltási időt. Például a csatlakozó elhelyezésére, az ólomhuzal rögzítésére, az ellenőrzésre és a csomagolásra vonatkozó követelmények termékcsaládonként jelentősen eltérhetnek.
A gyakorlati gépértékelésnek reprezentatív mintákat, anyagspecifikációkat, javasolt folyamatfolyamatot és egyértelmű elfogadási kritériumokat kell tartalmaznia a próbagyártáshoz. A vásárlóknak érdeklődniük kell a receptbeállítások tárolásának módjáról, az új méret bevezetéséről, a kopó alkatrészek rendszeres cseréjéről, valamint arról, hogy milyen támogatás érhető el a telepítéshez és a kezelői képzéshez.
A gyártósor bővítését vagy korszerűsítését tervező gyártók számára egyEKG elektróda gyártó gép a kívánt termék köré kell konfigurálni és a tényleges anyagokkal ellenőrizni.
Nem valószínű, hogy az EKG-elektródagyártás következő szakaszát önmagában az automatizálás határozza meg. Értéke abból adódik, hogy a bevonat, az anyagkezelés, a laminálás, a vágás, az ellenőrzés és a gyártási nyilvántartás milyen jól működik együtt. Azok az üzemek, amelyek a valósághű folyamatellenőrzést jól integrált berendezésekkel kombinálják, jobban megalapozott döntéseket hozhatnak a teljesítményről, az anyagfelhasználásról és a minőségjavításról.
Ahogy a gyártási követelmények egyre változatosabbak, a leghasznosabb automatizálási stratégia az, ha a termékkel kezdjük, feltérképezzük a folyamatot, azonosítjuk az eltérések forrásait, majd kiválasztjuk azokat a berendezéseket, amelyek megfelelnek ezeknek az igényeknek. Ezzel a megközelítéssel a gyártók nagyobb összhangra törekedhetnek anélkül, hogy feltételeznék, hogy a nagyobb sebesség automatikusan jobb termelési teljesítményt jelent.
Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Minden jog fenntartva.
Links Sitemap RSS XML Adatvédelmi szabályzat